Nous utilisons des cookies pour vous garantir la meilleure expérience sur notre site web. En cliquant sur « Accepter », vous acceptez notre utilisation des cookies et poursuivez votre navigation sur ce site.

Hongrie

Mars 2025

EHS industriel

Klarwin

Pollusense

Surveillance EHS
La qualité de l'air à l'intérieur d'une installation de transformation de plastique est façonnée par les processus eux-mêmes. Le moulage par injection, le thermoformage et la regranulation libèrent chacun leur propre mélange de particules fines et de composés organiques volatils, et les concentrations peuvent varier considérablement d'une halle à l'autre, même sous le même toit, lors du même quart.
Dans une usine de transformation et de recyclage de plastique en Hongrie, aucun contrôle de la qualité de l'air n'avait jamais été installé. L'installation n'avait aucune référence mesurée pour les conditions auxquelles ses travailleurs étaient exposés, à un moment où les sites industriels hongrois font face à des audits environnementaux fréquents et à des inspections périodiques, et où l'organisation elle-même s'était engagée dans des objectifs de durabilité et d'ESG nécessitant des données environnementales vérifiables plutôt que des hypothèses.
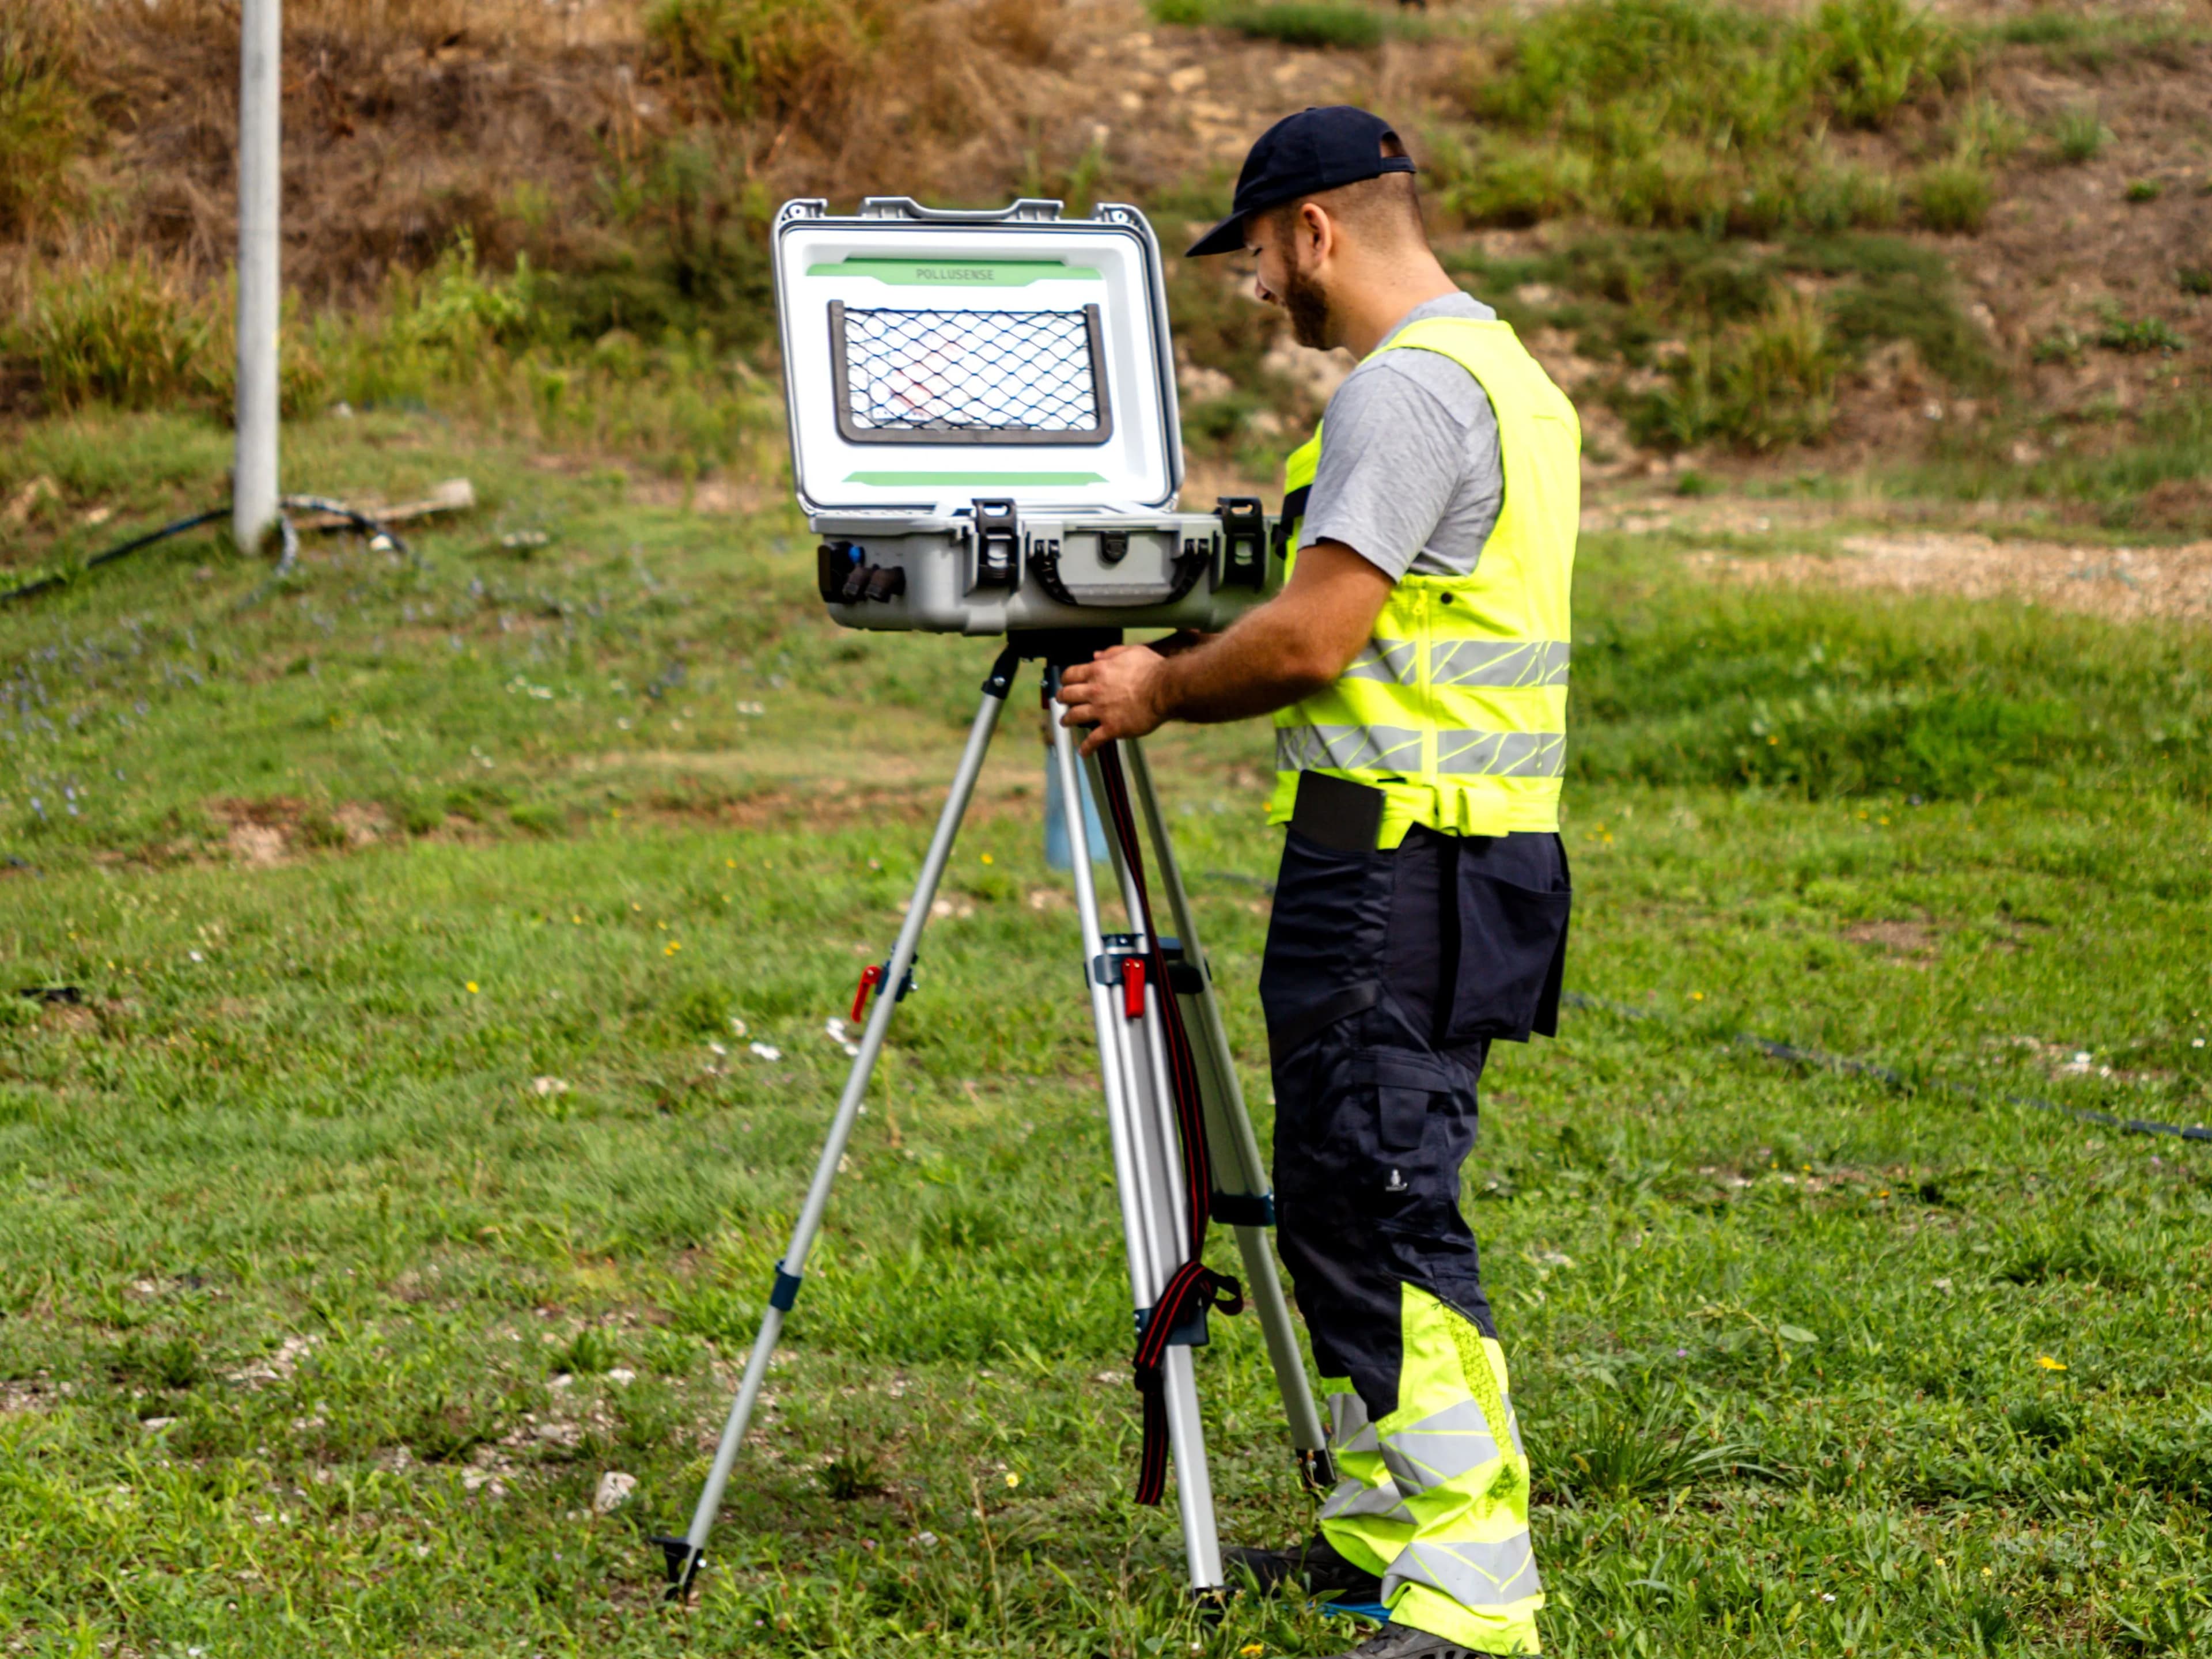
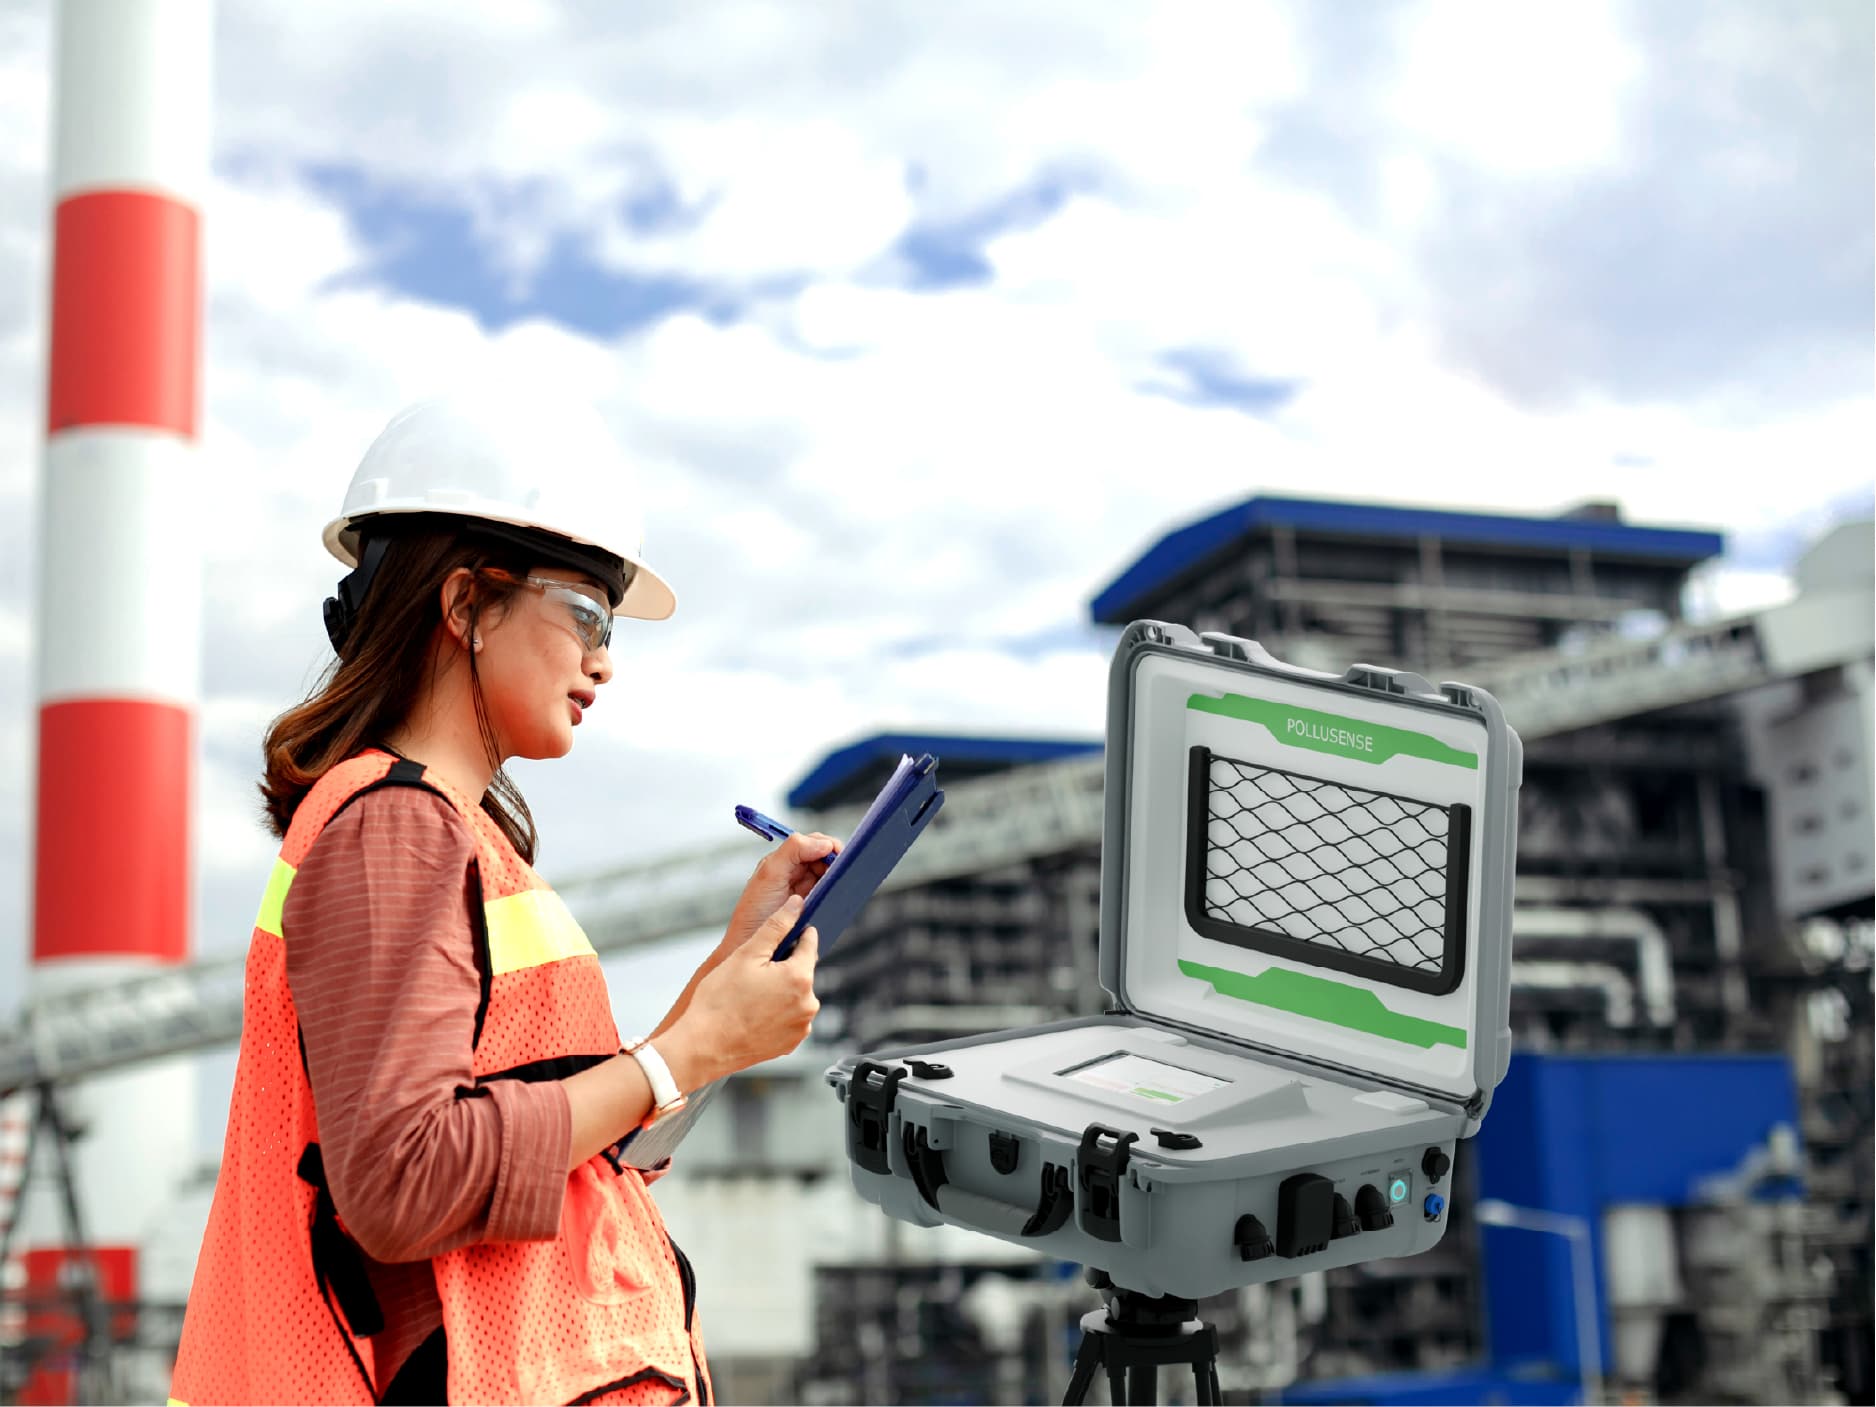
Pour établir cette référence, le partenaire d'Oizom, Klarwin, a réalisé un audit structuré de la santé au travail, de la sécurité et de l'environnement à l'aide d'une seule station de surveillance de la qualité de l'air portable Pollusense. Sur une fenêtre de deux heures, l'unité a mesuré 15 paramètres dans quatre halls de production avec une résolution d'échantillonnage de deux minutes, toutes les données analysées et visualisées dans Envizom. L'audit a transformé un environnement de travail non mesuré en une carte d'exposition hall par hall, et en une feuille de route concrète pour une surveillance permanente.
01 | 15 | 04 | 36x |
Une usine de transformation plastique concentre plusieurs sources d'émission distinctes dans des espaces adjacents. Le traitement thermique des polymères libère des composés organiques volatils ; la manipulation mécanique, le regranulation et l'extrusion de matériaux recyclés génèrent de la poussière sur toute la gamme des particules. Sans mesure, il est difficile de comprendre quel hall conduit quel risque, ou si le risque existe réellement.
Le projet a rassemblé quatre difficultés spécifiques :
Pas de surveillance préalable, pas de référence.L'établissement n'avait jamais utilisé d'instruments de qualité de l'air. Chaque décision concernant la ventilation, l'équipement de protection et la documentation de conformité était prise sans données. La première exigence n'était pas une surveillance continue mais un aperçu crédible et quantifié des conditions réelles.
Quatre halls, quatre atmosphères différentes.Le moulage par injection grande taille, le moulage par injection petite taille, la formation sous vide, et le regranulation et l'extrusion impliquent chacun des matériaux, températures et processus mécaniques différents. Un point de mesure fixe unique ne pouvait pas caractériser le site ; l'audit devait résoudre les conditions hall par hall, aux emplacements où les travailleurs se tiennent réellement.
Une fenêtre d'audit serrée exigeait des données haute résolution.L'évaluation complète devait être réalisée dans une seule fenêtre de deux heures à travers les quatre halls. Cela signifiait environ trente minutes par point de mesure, assez pour caractériser chaque hall seulement si l'instrument échantillonnait assez rapidement pour capturer les pics induits par le processus plutôt que de les moyenniser.
Un contexte de conformité active et ESG.Les installations industrielles hongroises font face à des audits environnementaux fréquents et à des contrôles périodiques, et les engagements de durabilité de l'organisation nécessitent des données environnementales précises pour le reporting ESG. Les résultats de l'audit devaient être défendables : classés selon des limites d'exposition reconnues, horodatés et traçables.
Le projet nécessitait une approche de surveillance qui pouvait :
La technologie innovante d'Oizom a redéfini la surveillance environnementale en fournissant des données très précises et exploitables sur divers paramètres atmosphériques. Nos offres incluent des stations météorologiques, le suivi de la pollution et des solutions de surveillance du bruit. Avec une intégration transparente dans l'infrastructure des villes intelligentes, les outils d'Oizom améliorent la prise de décision, la surveillance de la conformité et l'engagement communautaire en faveur d'une planète plus verte.
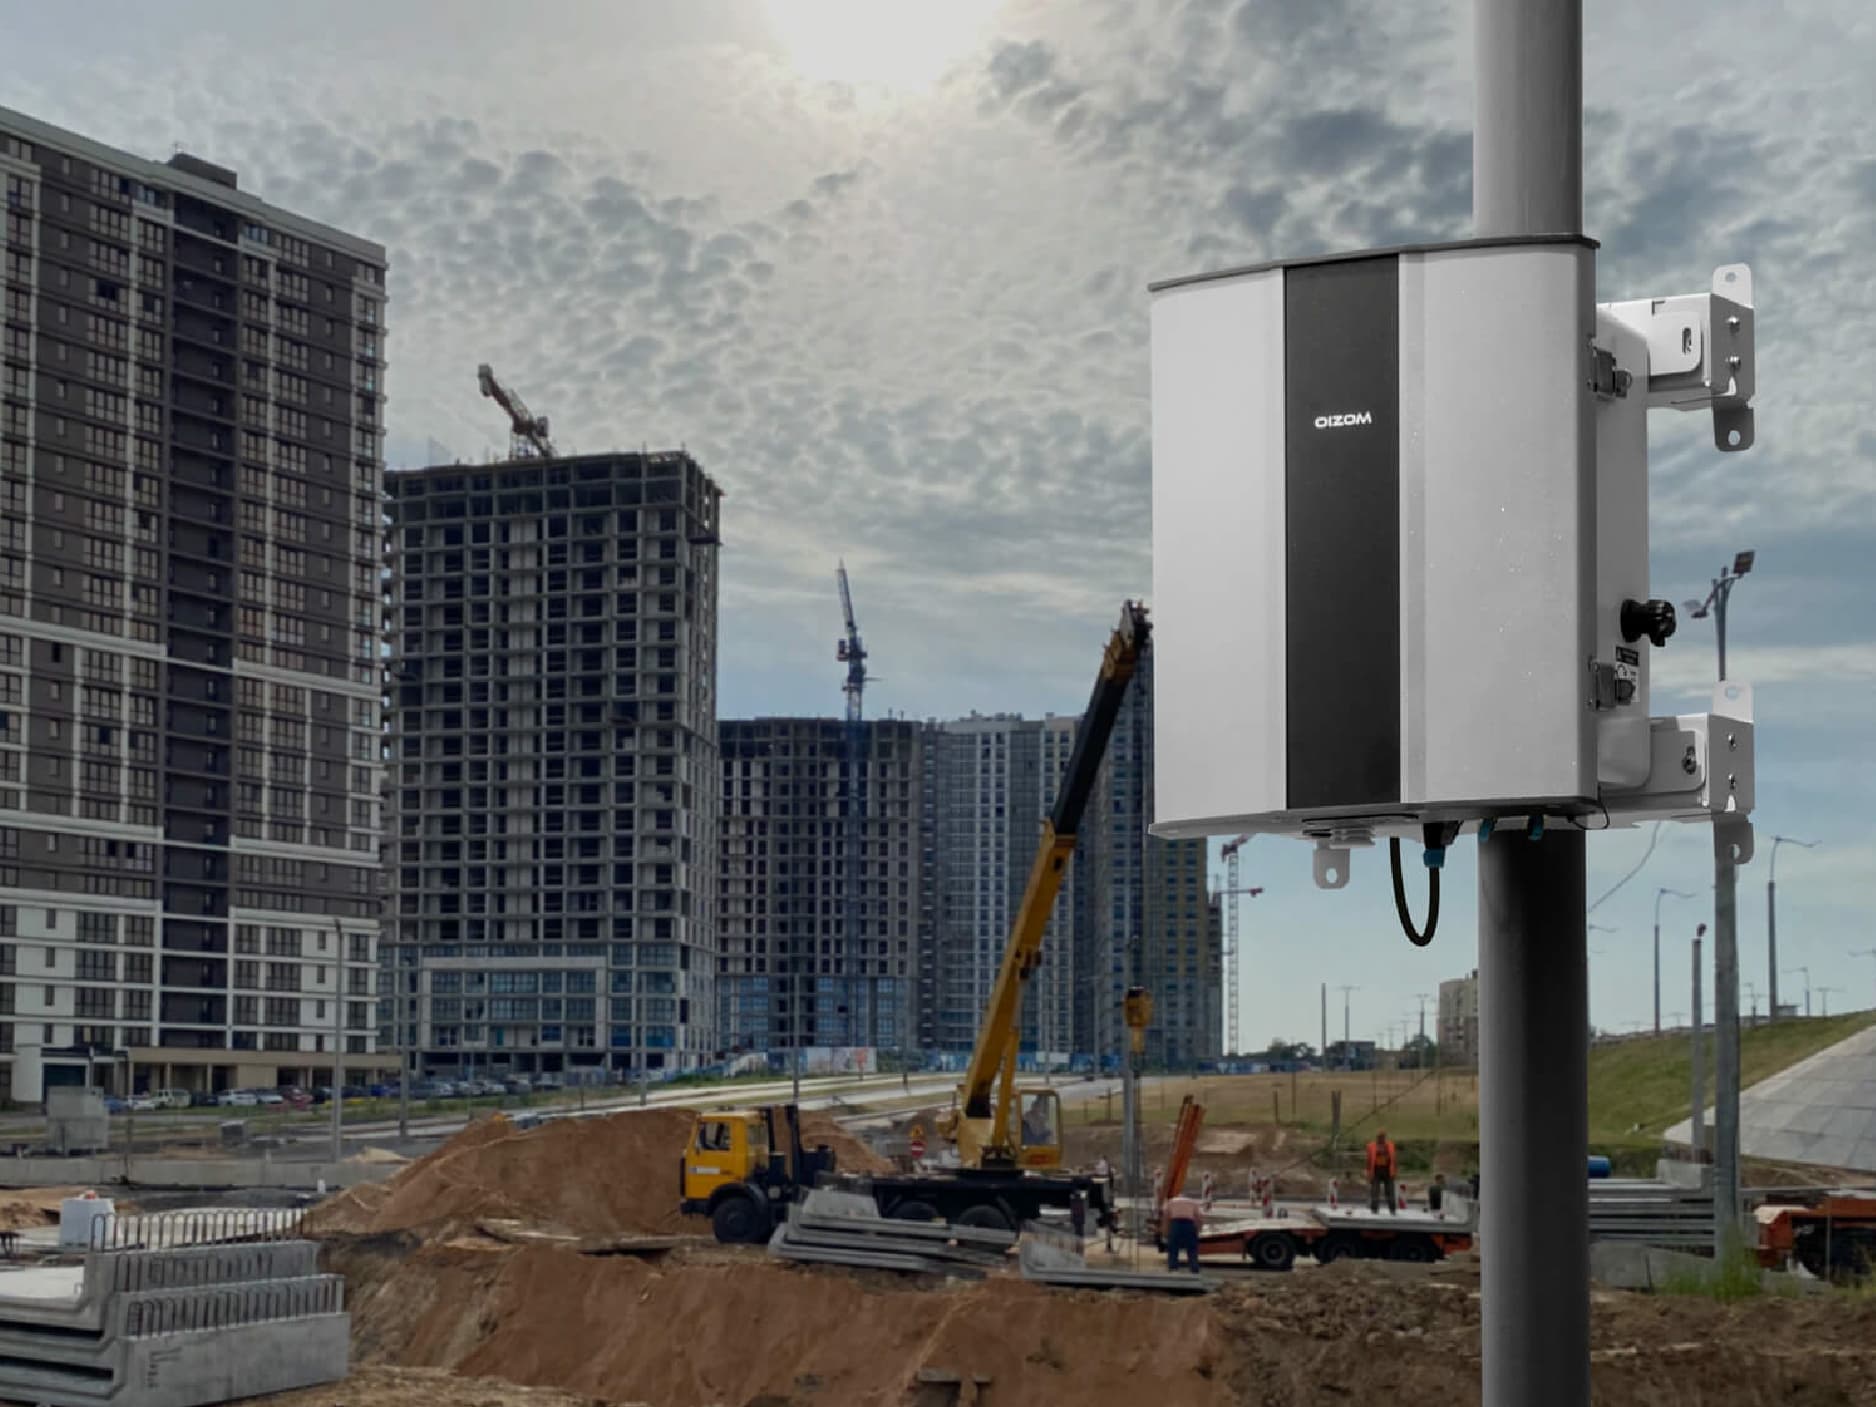
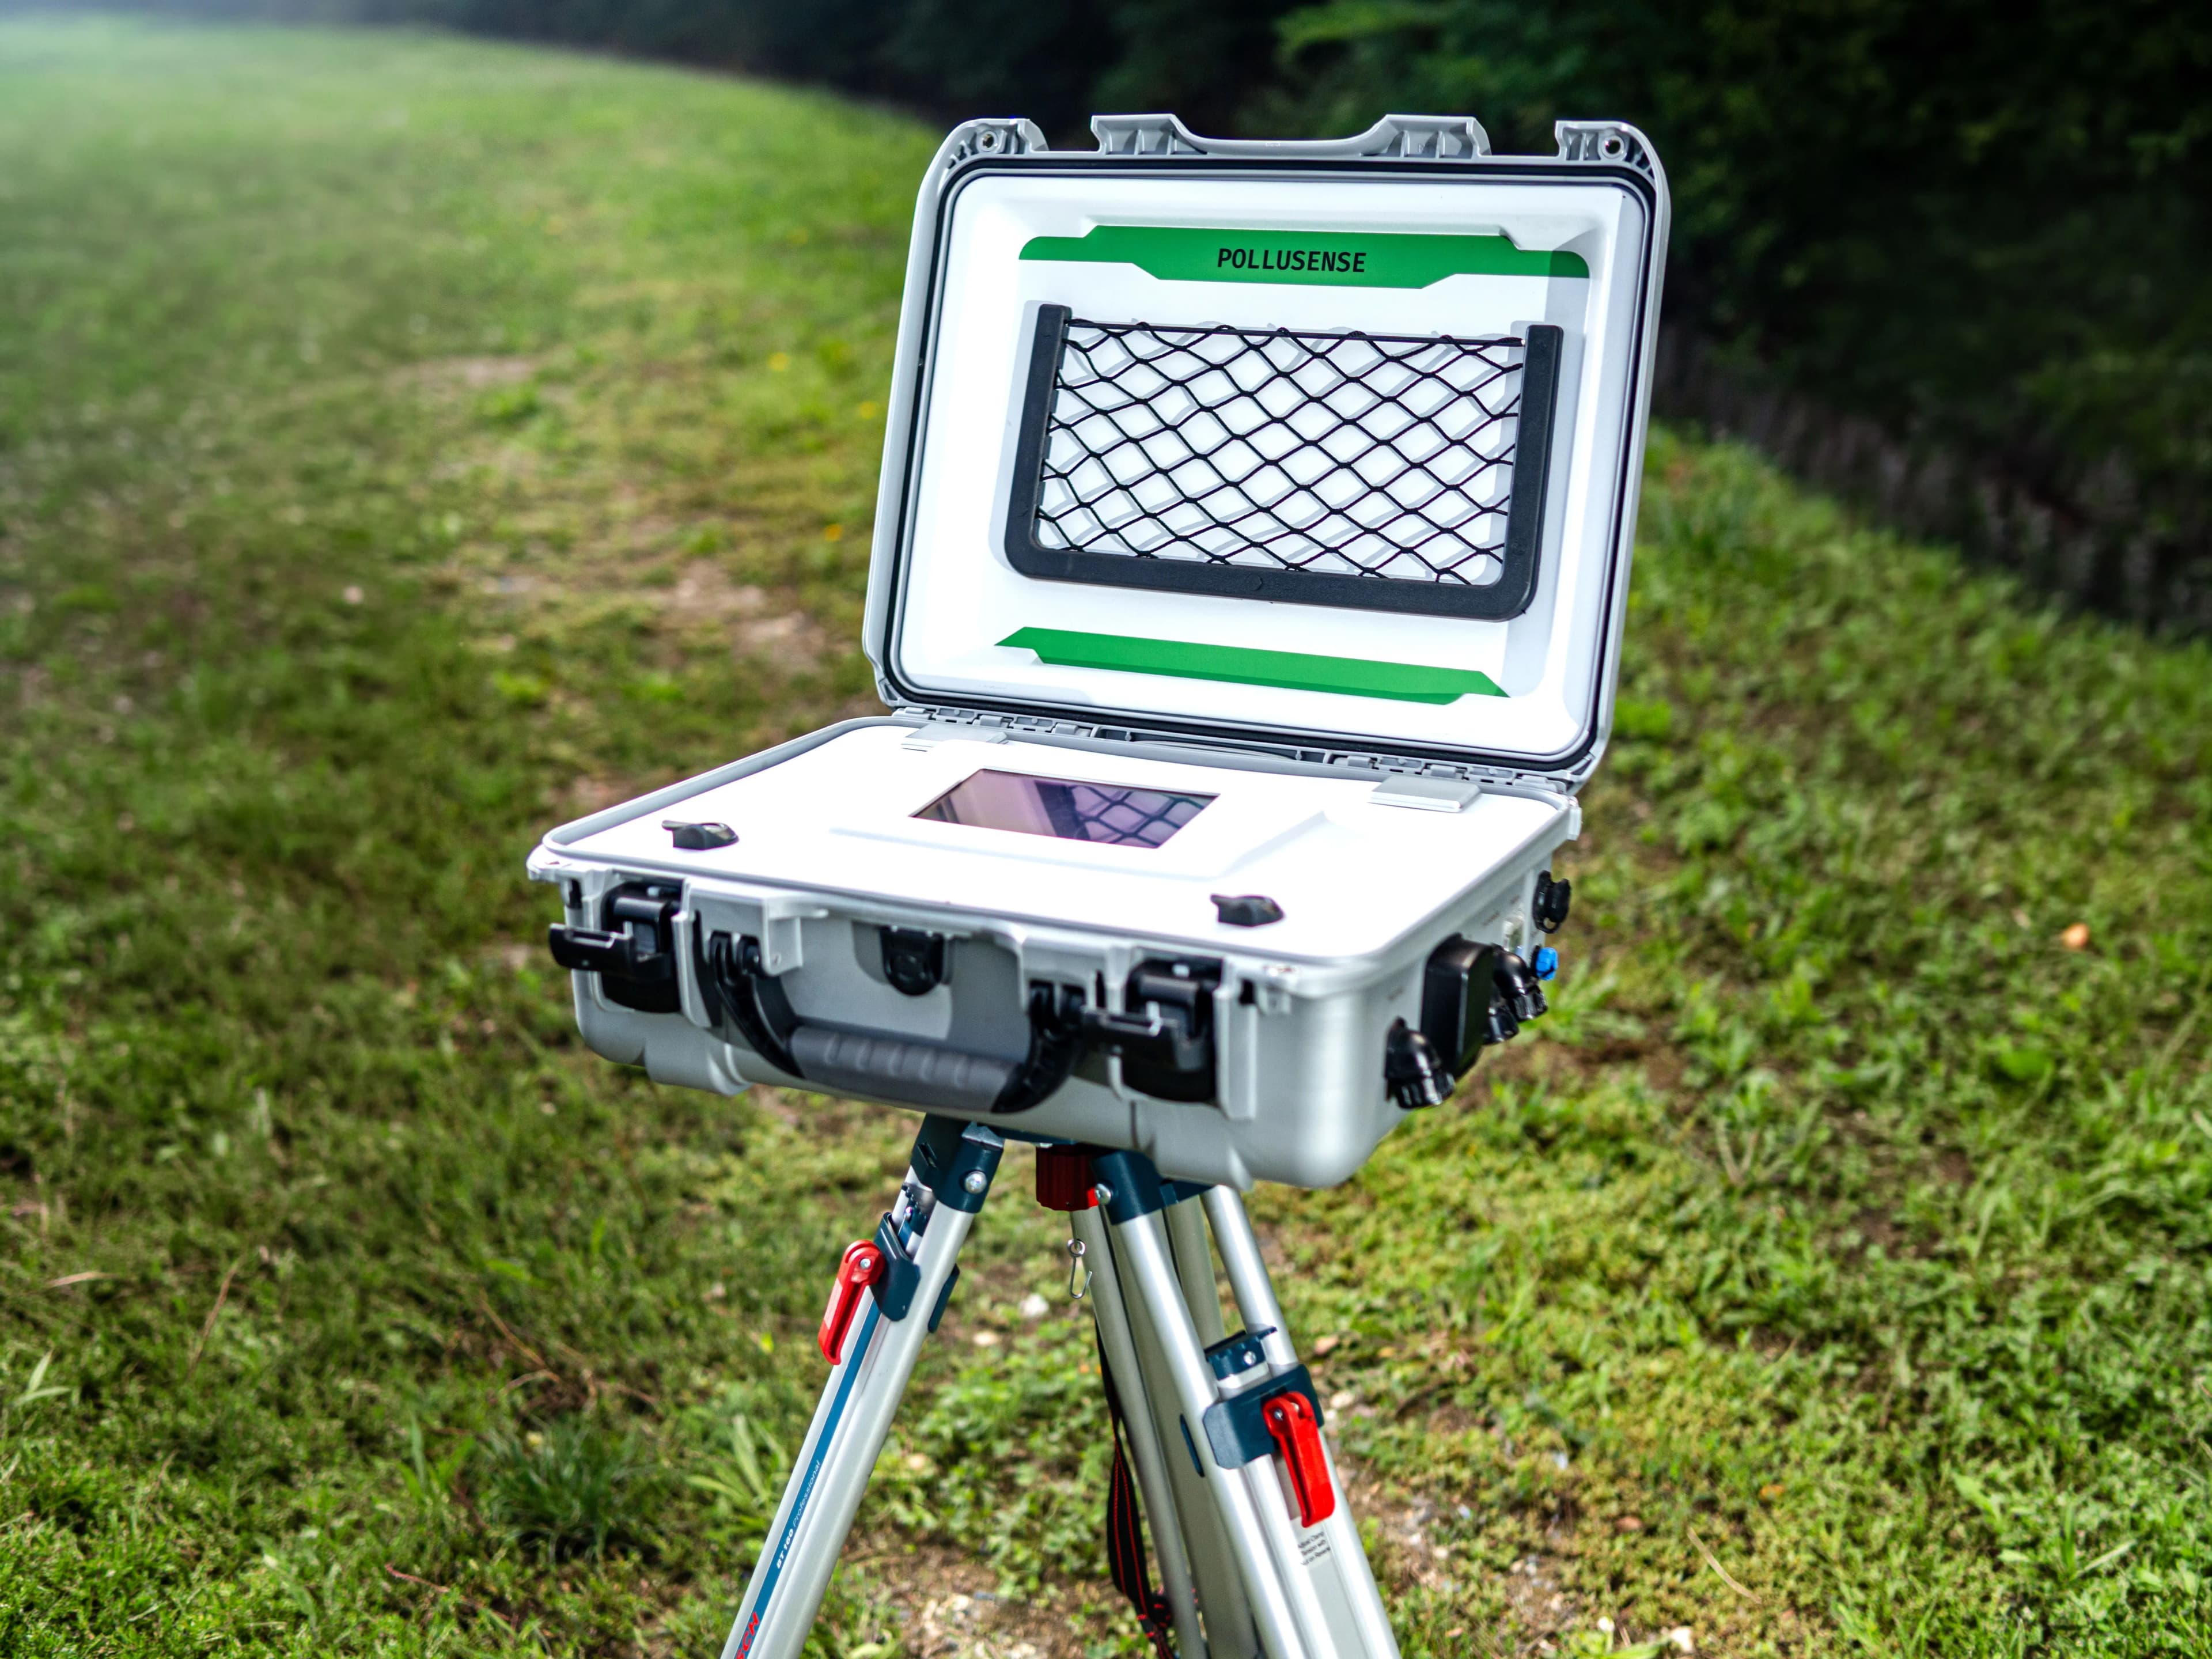
Le station de surveillance de l'air portable Pollusense a été sélectionnée pour l'audit, avec Envizom comme couche d'analyse et de visualisation. La décision s'est basée sur ce qu'un seul boîtier portable pouvait mesurer, à quelle vitesse il pouvait le mesurer, et ce que les données pouvaient devenir par la suite.
Quinze paramètres dans un boîtier portable. PM1, PM2.5, PM10 et PM100 sur l'ensemble de la gamme des particules, huit gaz y compris CO₂, NO₂, NH₃, NO, SO₂ et Cl₂, TVOC et CH₃SH pour les composés volatils et odorants caractéristiques de la transformation des polymères, ainsi que la température, l'humidité et la pression, le tout à partir d'une unité montée sur trépied qui se déplace avec l'auditeur.
Résolution d'échantillonnage de deux minutes. Avec des échantillons prélevés toutes les deux minutes, chaque point de mesure de trente minutes a produit une véritable série temporelle plutôt qu'une seule valeur ponctuelle. Cela a permis à l'audit de distinguer un fond stable des pics provoqués par le processus, et surtout, l'excursion de TVOC dans la salle de formage sous vide, qui a culminé à plus de 11 800 µg/m³ et aurait été aplatie par un lissage plus long.
Réaffectation rapide. L'audit a couvert quatre salles en deux heures car la station pouvait être repositionnée et mesurée à nouveau en quelques minutes, maintenant l'évaluation complète dans une seule matinée de travail sans interruption de la production.
Analyse et classification par Envizom. Chaque mesure a été diffusée dans Envizom, où les valeurs ont été visualisées sous forme de graphiques de séries temporelles, classées sur une échelle codée par couleur de Bon à Extrêmement Mauvais par rapport aux limites d'exposition recommandées de 8 heures, et intégrées dans l'Indice de Qualité de l'Air Environnemental (EAIQ), qui a été suivi tout au long de l'audit. La sortie n'était pas un tableau de chiffres bruts mais un enregistrement interprété, prêt pour l'audit.
Un chemin de l'audit à la surveillance permanente. Parce que l'audit portable se mappe directement sur la gamme de surveillance fixe d'Oizom, les résultats se sont convertis proprement en une spécification salle par salle pour la surveillance continue, une étape que l'usine n'avait pas eu les données pour concevoir auparavant.
L'audit a été réalisé le 4 mars 2025, entre 10h30 et 12h30. L'unité Pollusense, montée sur un trépied à hauteur de travail, a été déployée successivement à quatre points de mesure dans l'ordre suivant : la salle des grandes machines à injection, la salle des petites machines à injection, la salle des machines de thermoformage, et la salle de regranulation plastique et de machines d'extrusion.
À chaque point, la station a mesuré en continu pendant trente minutes, échantillonnant toutes les deux minutes. Toutes les données étaient diffusées dans Envizom, où chaque paramètre a été tracé sous forme de série temporelle et classé par rapport aux limites d'exposition professionnelle recommandées sur une échelle à six bandes allant de Bon à Extrêmement Mauvais. L'Indice de Qualité de l'Air Environnemental (EAIQ) a été suivi tout au long de la fenêtre d'audit, fournissant une courbe continue unique de la qualité de l'air globale alors que la station se déplaçait dans l'usine.
| Catégorie | Paramètres Mesurés |
| Matériel Particulaire | PM1, PM2.5, PM10, PM100 |
| Gaz | CO₂, NO₂, NH₃, NO, SO₂, Cl₂ |
| Composés Volatils et Odorants | TVOC, CH₃SH |
| Météorologique | Température, Humidité, Pression Atmosphérique |
L'audit de deux heures a produit une image fortement différenciée de l'usine. Les quatre halls n'avaient pas une atmosphère unique ; ils avaient quatre profils d'exposition distincts, chacun pointant vers une source différente et une priorité de mitigation différente.
Hall | PM1 (µg/m³) | PM2.5 (µg/m³) | PM10 (µg/m³) | PM100 (µg/m³) | TVOC (µg/m³) |
Injection Moulage Grande | 45 - 50 | 95 - 100 | 190 - 220 | 230 - 250 | 950 - 1 000 |
Injection Moulage Petite | 17 - 19 | 20 - 23 | 40 - 48 | 55 - 57 | 550 - 590 |
Formage Sous Vide | 45 - 47 | 47 - 48 | 85 - 87 | 87 - 89 | 10 000 - 11 000 |
Regranulation & Extrusion | 121–126 | 125 - 135 | 220 - 230 | 230 - 240 | 150 - 170 |
Référence : Limites d'exposition recommandées de 8 heures de 30 µg/m³ (PM2.5), 50 µg/m³ (PM10 et PM100) et 300 µg/m³ (TVOC).
Trois constatations se sont distinguées.
Le hall de regranulation et d'extrusion était le point chaud de particules de l'usine : PM1 à 121–126 µg/m³ et PM2.5 à 125–135 µg/m³, plus de quatre fois la limite d'exposition recommandée,PM2.5 plaçant les fractions les plus fines et les plus respirables dans la catégorie Extrêmement Mauvais, tandis que le TVOC dans le même hall restait dans la plage Bonne. Le problème là-bas est la poussière provenant du traitement mécanique de matériaux recyclés, pas des fumées.
Le hall de formage sous vide a montré le profil inverse : particules dans la catégorie Modéré, mais TVOC à 10 000–11 000 µg/m³, plus de 33 fois la limite recommandée, atteignant au-delà de 11 800 µg/m³ pendant la fenêtre de mesure. Le risque dominant dans ce hall est constitué des composés organiques volatils libérés lors du thermoformage, qui sont invisibles et indétectables sans instrumentation.
Le hall d'injection de petite taille, mesuré avec le même instrument le même matin, a renvoyé des valeurs allant de Bon à Modéré pour presque tous les paramètres. Ce contraste est en soi une constatation : il a démontré que les lectures élevées ailleurs étaient causées par le processus local plutôt que par une condition généralisée dans le bâtiment, et cela a donné à l'usine un point de référence interne réaliste sur l'apparence de son air.
L'audit a également documenté les conditions contributrices : humidité relative de 25–34 % dans les halls, reliance sur le courant croisé pour la ventilation sans système d'extraction dédié en place, et utilisation incohérente d'équipements de protection individuelle, ce qui transforme ensemble les données de concentration en une image de sécurité actionnable plutôt qu'un ensemble de données isolé.
Identification des Sources par Hall
Une Base de Conformité Défendable et ESG
Données Haute Résolution d'un Matin Unique
Une Feuille de Route Concrète pour une Surveillance Permanente
Avant l'audit, la qualité de l'air de l'usine n'était pas mesurée, il n'était pas connu si elle était bonne ou mauvaise, simplement inconnue, dans un établissement soumis à un examen externe régulier et à des engagements internes en matière de durabilité. Une seule station portable et un matin de travail ont changé cela.
La valeur de l'exercice réside non seulement dans les chiffres, aussi frappants soient-ils. Elle réside dans la différenciation : l'audit a montré que l'usine n'a pas tant un problème de qualité de l'air, mais trois problèmes différents, dans trois halls différents, avec un quatrième hall démontrant que de meilleures conditions sont réalisables sur place.
Cette résolution rend les conclusions exploitables : extraction là où la poussière est générée, contrôle des COV là où les fumées sont libérées, équipement de protection adapté à l'exposition réelle, et une architecture de surveillance permanente spécifiée hall par hall plutôt que supposée.
Pour le personnel, l'exposition est désormais quantifiable et classifiable plutôt qu'assumée. Pour l'organisation, l'audit fournit la base mesurée requise par ses obligations de conformité et ses rapports ESG, ainsi qu'un chemin clair, basé sur des données, d'une évaluation d'un jour à une surveillance continue, alertée et automatisée sur le site.



.svg)